
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Didelio efektyvumo šlifavimo staklių gamintojas
BOSI Tools yra šlifavimo staklių gamintojas iš Kinijos, siūlantis ir stalinį, ir vertikalųjį šlifuoklį. Nuo gryno vario variklių iki didelio stiprumo tiksliųjų plieninių krumpliaračių ir nuo praplatinto bei pastorinto pagrindo iki tylaus, netriukšmingo dizaino – BOSI šlifavimo staklės suderina stabilų sukimosi greitį ir patvarias konstrukcijas, užtikrindamos patikimą šlifavimo palaikymą tokiose pramonės šakose kaip mechaninė gamyba, prietaisai ir techninės įrangos įrankiai.
Galime teikti pasirinkimo konsultacijas ir pritaikytus sprendimus pagal faktines darbo sąlygas. Nedvejodami susisiekite su mumis bet kuriuo metu.
Darbo principas
BOSI šlifavimo staklių veikimo principas yra paprastas ir tiesioginis: šlifavimo diskai montuojami tiesiai ant abiejų gryno vario variklio rotoriaus veleno galų, įjungus sinchroniškai sukasi 2840 aps./min., tokiu būdu variklio sukimosi kinetinė energija paverčiama šlifavimo galimybe.
Varikliui paleidus išcentriniu jungikliu, rotoriaus velenas abiejuose galuose varo didelio stiprumo tiksliojo plieno krumpliaračius, kad suktųsi sinchroniškai, o šlifavimo diskai prie veleno galų pritvirtinami flanšais.
Kai ruošinys liečiasi su besisukančio šlifavimo disko paviršiumi, ant disko esantys abrazyviniai grūdeliai dideliu greičiu pjauna ruošinio medžiagą, todėl susidaro smulkios drožlės ir kibirkštys. Visa serija pasižymi tyliu, netriukšmingu dizainu, kad sumažintų šlifavimo triukšmą.
Išplėstas ir pastorintas pagrindas sugeria variklio veikimo sukeliamas mikrovibracijas, todėl šlifavimo diskai veikia sklandžiai ir nesisvyruoja liečiant ruošinį.
Ratų dydžiai svyruoja nuo 125 mm iki 250 mm, o grūdelių dydis ir kietumas atitinka modelio padėtį – mažesni dydžiai tinka smulkiam galandimui, o didesni dydžiai tinka dideliems gabalams šalinti.
Vertikalaus šlifuoklio rato velenas sumontuotas vertikaliai, todėl vienu metu galima konfigūruoti skirtingo grūdėtumo ratus abiejuose galuose; viena pusė skirta stambiam šlifavimui, o kita smulkiam apdirbimui, leidžianti ruošiniui perjungti procesus tarp dviejų ratų nestabdant mašinos.
Kokias medžiagas galima apdoroti?
BOSI šlifavimo staklių šlifavimo programos apima dvi pagrindines sritis: metalo apdirbimą ir nemetalų apdailą:
1. Anglinis plienas ir legiruotasis plienas
Tekinimo staklių galandimas, grąžtų antgalių galandimas ir plokščių kaltų apvadinimas. 200 W/370 W stalviršio modeliai, suporuoti su aukštos kokybės šlifavimo diskais, tinka įrankiams galandti ir smulkiems ruošiniams šalinti šurmulį. Didelio kietumo legiruotajam plienui rekomenduojama rinktis 250 mm rato modelį, kuris pasižymi didesniu šlifavimo plotu ir greitesniu šilumos išsiskyrimu.
2. Ketaus ir ketaus plienas
Liejimo vartų šlifavimas ir atskyrimo linijų pašalinimas. 750 W vertikalaus modelio skirtingo grūdėtumo ratai vienu metu sumontuoti abiejuose ilgo veleno galuose, o tai leidžia efektyviai dirbti su grubiu šlifavimu vienoje pusėje ir smulkia apdaila kitoje.
3. Nerūdijantis plienas ir spalvotieji metalai
Nerūdijančio plieno suvirinimo žymių šlifavimas ir nuolaužų šalinimas nuo varinių ir aliuminio dalių. Būtina pereiti prie specializuotų šlifavimo diskų, tinkamų konkrečiai medžiagai, kad būtų išvengta užsikimšimo, atsirandančio naudojant standartinius diskus. 550W/750W modeliai turi didelį sukimo momento rezervą, išlaiko greitį be kritimo esant didelėms apkrovoms.
4. Instrumentai ir tiksliosios dalys
Pakartotinis mažo skersmens grąžtų galandimas, mikro perforatorių formavimas ir nonijaus apkabų pjovimo briaunos atkūrimas. Kompaktiškas 125 mm stalviršio modelis tinka smulkiam darbui ant darbastalio.
5. Techninės įrangos įrankių priežiūra
Atsuktuvų antgalių restauravimas, kaltų briaunų formavimas ir žirklių galandimas. Visa serija naudoja vienodą 2840 aps./min. greičio konstrukciją, todėl norint perjungti skirtingus modelius nereikia iš naujo reguliuoti operatoriaus tiekimo slėgio.
Dažnos problemos ir sprendimai
|
Dažna problema |
Priežasties analizė |
Sprendimas |
Atitinkamas BOSI dizainas |
|
Žemas šlifavimo efektyvumas, ruošinio spalvos pakitimas ir atkaitinimas |
Nuobodus šlifavimo diskas arba netinkamas smėlio dydis; per didelis padavimo slėgis, dėl kurio ruošinys perkaista |
Apvyniokite rato paviršių ratų komodu; stambiam šlifavimui pasirinkite mažesnio grūdėtumo diską ir atitinkamai sumažinkite slėgį žemyn |
Aukštos kokybės ratai turi geras savaiminio galandimo savybes; visiškai varinis variklis išlaiko stiprų greitį esant pastoviam 2840 aps./min |
|
Ratų klibėjimas, didelė vibracija |
Ratas sumontuotas ne centre arba jungė atsilaisvino; netolygus susidėvėjimas aplink rato perimetrą po ilgo naudojimo |
Pataisykite flanšo tvirtinimą, kad užtikrintumėte plokštumą, ir stebėkite, ar bandomojo važiavimo metu nesisvyruoja; prieš naudodami naudokite komodą, kad ištiesintumėte ratą |
Paplatintas ir pastorintas pagrindas sugeria vibraciją; didelio stiprumo tikslaus plieno krumpliaračiai turi didelį sujungimo tikslumą |
|
Variklis neužsiveda |
Maitinimo šaltinis neprijungtas arba jungiklio gedimas; oksiduoti kontaktai ant išcentrinio jungiklio |
Patikrinkite maitinimo šaltinį ir kištuką; išcentrinį jungiklį reikia patikrinti ir pakeisti profesionaliai |
Gryno vario variklio paleidimo apvija turi didelę atsargą; išcentrinio jungiklio kontaktai yra padengti sidabru, kad būtų atsparūs oksidacijai |
|
Dūžtantys ratai ir lekiančios skeveldros |
Ratas buvo paveiktas arba yra drėgnas; sukimosi greitis viršija rato vardinę vertę |
Prieš montuodami bakstelėkite ratuką ir klausykite – naudokite tik tuo atveju, jei garsas aiškus ir be blankumo; paleiskite tuščiąja eiga 30 sekundžių; viršyti vardinį greitį griežtai draudžiama |
Ratų matmenys ir greitis yra griežtai suderinti; apsauga užtikrina pilną gaubto apsaugą |
|
Pagrindo nestabilumas, mašinos galvos drebėjimas |
Darbo stalo paviršius nelygus arba neužveržti pagrindo varžtai |
Keturiems pagrindo kampams išlyginti naudokite guminius tarpiklius; priveržkite visus tvirtinimo varžtus |
Paplatintas ir pastorintas pagrindas turi žemą svorio centrą; Lietinis pagrindas atsparus vibracijai ir stabilus |
Kaip išsirinkti tinkamą šlifavimo mašiną?
|
Pasirinkimo matmenys |
MD-T125 stalviršis |
MD-T150 stalviršis |
MD-T200 stalviršis |
MD-T250S stalviršis |
MD-L250S Vertikalus |
|
Galia |
200W |
370W |
550W |
750W |
750W |
|
Rato dydis |
125 mm |
150 mm |
200 mm |
250 mm |
250 mm |
|
Įtampa |
220V |
220V |
220V |
380V |
380V |
|
Rekomenduojami scenarijai |
Smulkus galandimas, mikroįrankių priežiūra, instrumentų dalių šalinimas |
Buitinių įrankių galandimas, smulkių ruošinių nusklembimas |
Seminaro kabės, grąžto ir tekinimo staklių įrankio galandimas, suvirinimo žymių šlifavimas |
Sunkių medžiagų šalinimas, liejimo vartų šlifavimas, didelių ruošinių nusklembimas |
Serijinis šlifavimas mechaninės gamybos, prietaisų ir techninės įrangos įrankių pramonėje |
Pasirinkimas priklauso nuo ruošinio dydžio ir šlifavimo dažnio. Tiksliam galandimui ir namų scenarijams 125 mm / 200 W arba 150 mm / 370 W staliniai modeliai yra lengvi ir taupo energiją. Dirbtuvių įrankių galandimui ir ruošinio šlifavimui tinkamas 200 mm/550 W modelis, subalansuotas rato ploto ir galios derinys.
Dideliam apkrovai šlifuoti ar nusklembti didelius ruošinius, 250 mm stalviršio modelis siūlo platų ratą ir pakankamai galios. Jei reikia šlifuoti partijomis, o darbo eigos efektyvumas yra prioritetas, vertikalus modelis, kurio abu ratai vienu metu veikia abiejuose galuose, gali būti sukonfigūruoti su skirtingais smėliukais stambiam ir smulkiam darbui, todėl jis tinkamas mechaninės gamybos ir techninės įrangos įrankių pramonei.
Naudojimo saugos priemonės
1. Asmeninės apsaugos priemonės
Dirbant su šlifavimo stakle, būtina dėvėti apsauginius akinius arba veido skydelį; šlifavimo kibirkščių kryptis neturi būti nukreipta į nieką. Dėvėkite kaukę nuo dulkių, nes sauso šlifavimo metalo dulkės kenkia kvėpavimo takams. Dirbant su staliniu šlifuokliu mūvėti pirštines griežtai draudžiama, kad pirštinės neįstrigtų besisukančiuose ratuose.
2. Ratų montavimas ir patikra
Prieš montuodami naują ratą, lengvai patapšnokite jo šoną mediniu plaktuku ir klausykite; naudokite tik tuo atveju, jei garsas yra aiškus ir nėra nuobodus. Tarp flanšo ir rato turi būti dedamas minkštas tarpiklis, o tvirtinimo veržlė turi būti vidutiniškai priveržta; per daug priveržus, ratas suskils. Sumontavę mašiną paleiskite tuščiąja eiga ilgiau nei 2 minutes ir prieš pradėdami darbą įsitikinkite, kad nėra neįprastos vibracijos.
3. Darbinis poilsis ir atlaisvinimas
Išlaikykite 2–3 mm tarpą tarp šlifavimo disko ir darbo atramos. Kai ratas susidėvi, periodiškai reguliuokite darbo atramą. Dėl per didelio tarpo ruošinys gali įstrigti tarp rato ir likusios dalies, todėl ratas gali sulūžti.
4. Darbo poza
Dirbdami su šlifavimo stakle, atsistokite prie šono, kad kūnas nepatektų į sukimosi plokštumą. Tokiu būdu, net ir mažai tikėtinu atveju, jei sudužtų ratas, tiesiogiai nenukentėsite. Šlifuodami laikykite ruošinį tvirtai ir stabiliai, lengvai lieskite rato paviršių ir tolygiai judinkite. Griežtai draudžiama daužyti ruošinį į ratą. Niekada nenaudokite šlifavimo disko šono šlifavimui, nebent konkretus modelis tai aiškiai leidžia.
5. Aplinka ir maitinimas
Laikykite darbo vietą sausą ir švarią. 220V modeliai turi būti patikimai įžeminti. 380 V vertikalaus modelio laidus turi prijungti profesionalus elektrikas. Ratų sukimosi kryptis niekada neturi būti nukreipta į maitinimo laidus arba oro/dujų linijas. Padėkite stalinį modelį ant stabilaus darbastalio ir pritvirtinkite vertikalųjį modelį prie grindų, naudodami inkarinius varžtus.
6. Priežiūra ir keitimas
Kai du šlifavimo diskai susidėvėjo iki taško, kai jų skersmenų skirtumas viršija 10%, juos reikia keisti vienu metu, kad būtų išlaikyta simetriška pusiausvyra. Šlifavimo diskus laikykite sausoje vietoje, kad nesusigertų drėgmė. Kasmet pavarų dėžę patepkite aukštai temperatūrai atspariu tepalu. Reguliariai tikrinkite anglinio šepetėlio ilgį ir išvalykite korpuso ventiliacijos angas.


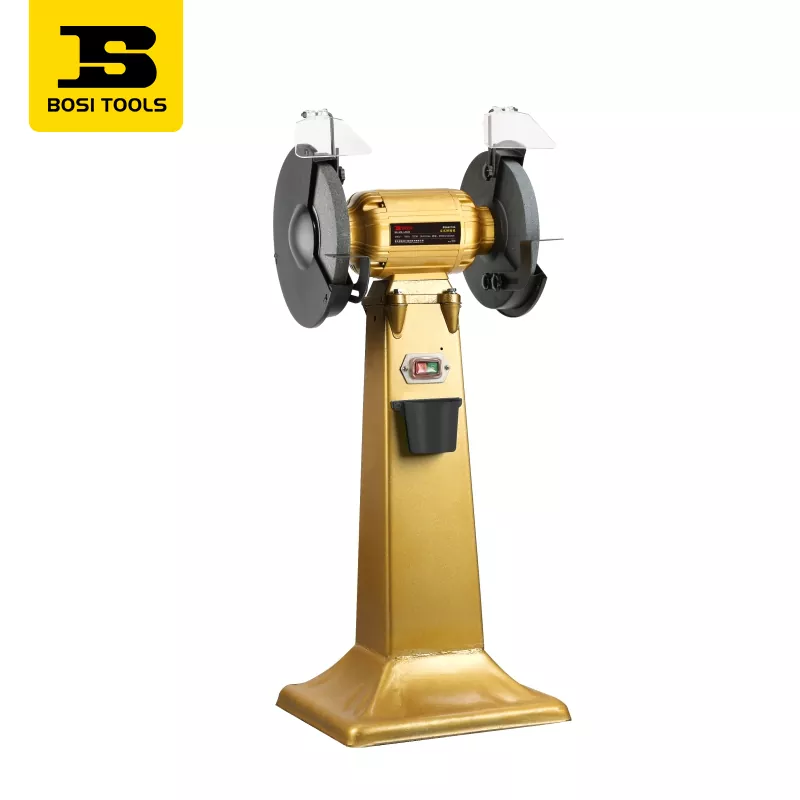
Vertikali šlifavimo mašina
Tai Kinijos gamintojo BOSI vertikalaus šlifavimo staklės MD-L250S. Jame yra 750 W variklis, 250 mm skersmens šlifavimo diskas, 380 V įtampa ir 2840 aps./min. greitis be apkrovos. Jis tinka šlifavimo operacijoms tokiose pramonės šakose kaip mašinų gamyba, prietaisai ir techniniai įrankiai. Jis pasižymi tvirta vertikalia konstrukcija, dideliu efektyvumu ir stabilumu. Užklausos ir pavyzdžiai laukiami.
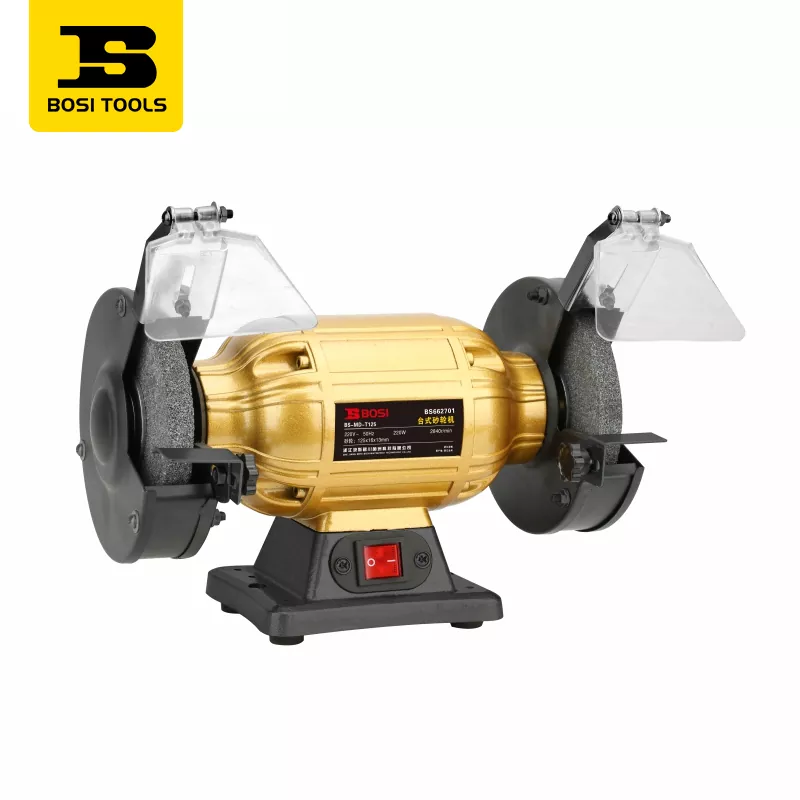
Stalinis malūnėlis
BOSI yra patikima „Benchtop Grinder“ serijos gamykla, mūsų gaminių šlifavimo diskų skersmuo svyruoja nuo 125–250 mm, o galia – nuo 200–750 W. Gryno vario varikliai užtikrina galingą veikimą ir tylų, netriukšmingą dizainą. Kokybiški šlifavimo diskai, didelio stiprumo plieninės krumpliaračiai, praplatintas, pastorintas pagrindas užtikrina ilgaamžiškumą. Tinka įrankių galandimui, ruošinių šlifavimui ir metalo šlifavimui. Susisiekite su mumis dėl tiesioginės kainos.



-
E-mail